

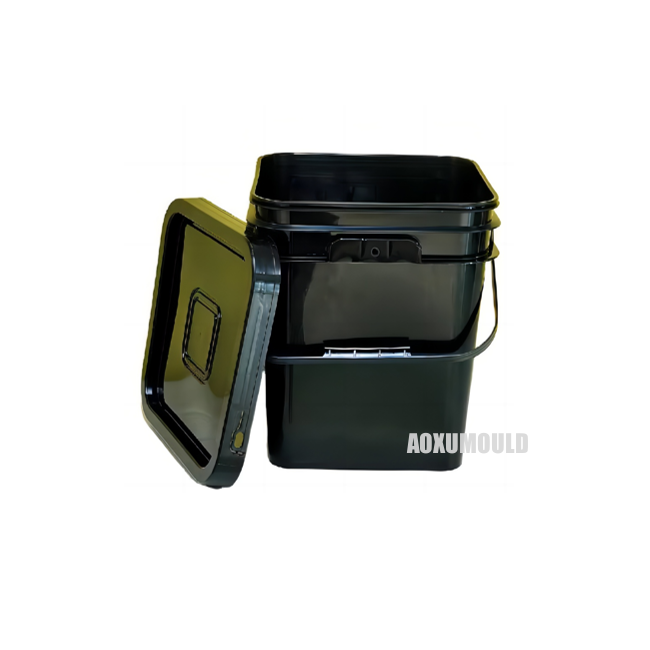
Specifikacije kalupa
|
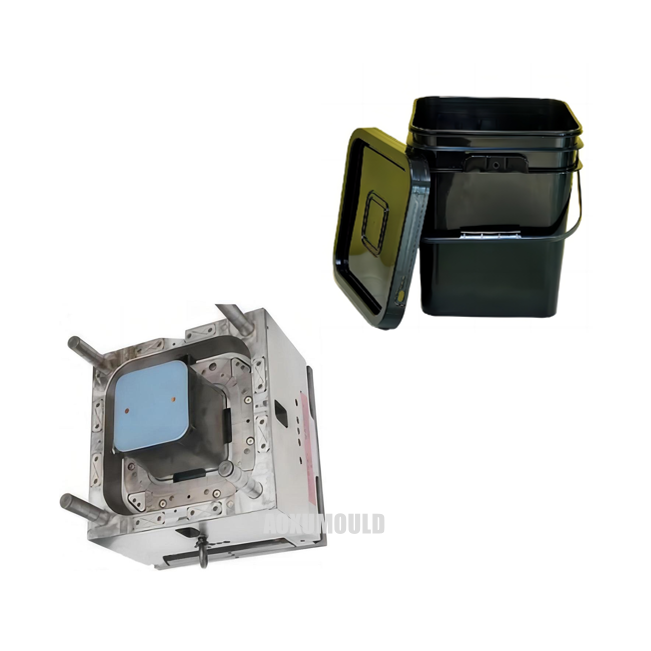
Naziv kalupa |
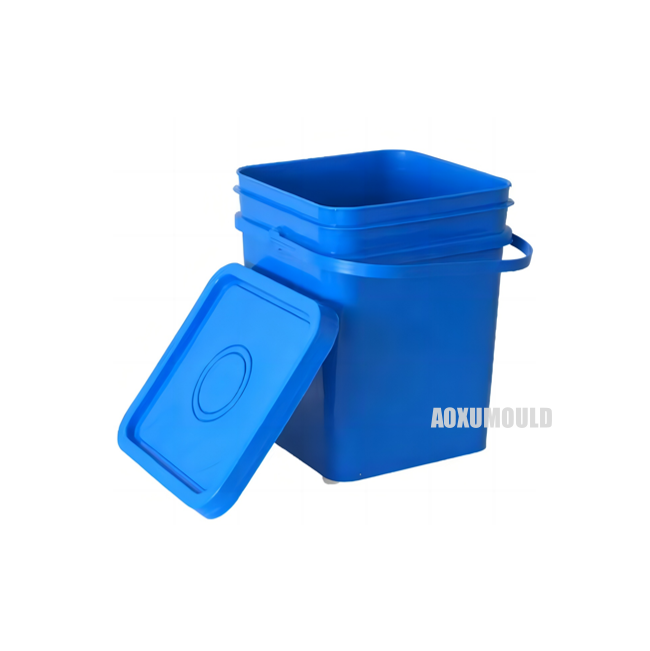
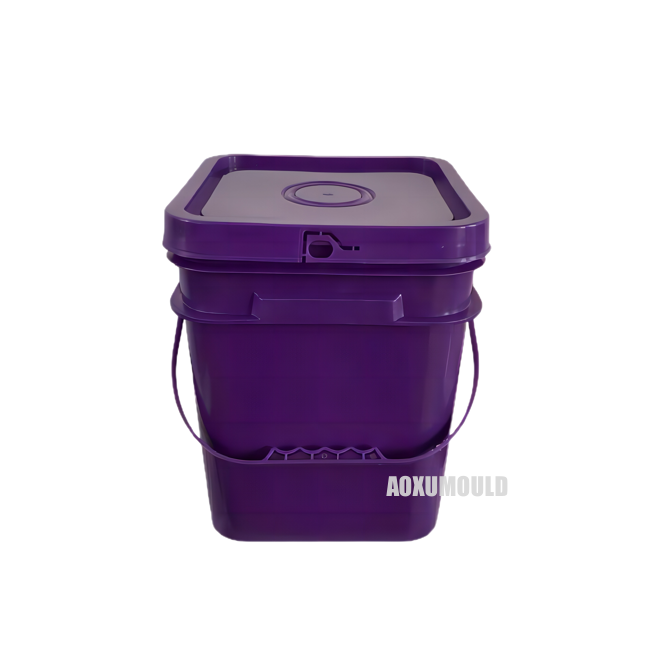
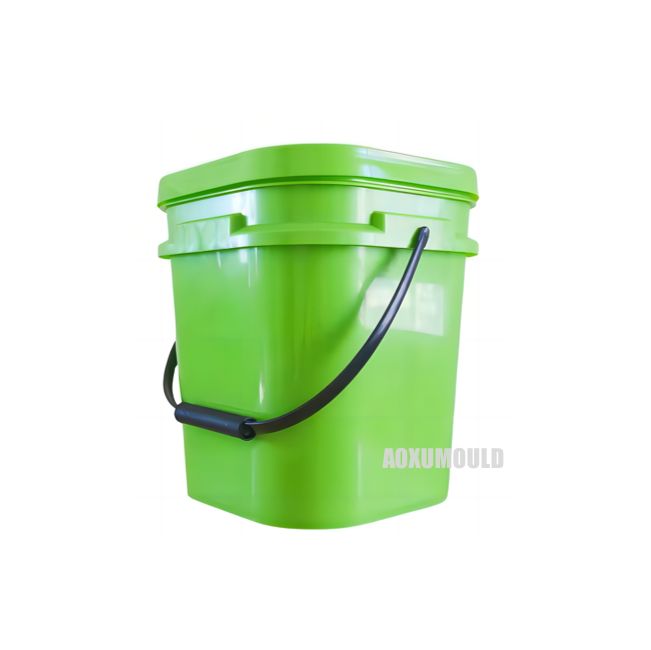
Pravokutni kalup za brizganje |
|
Materijal proizvoda |
PP |
|
Veličina proizvoda |
233X205X330mm |
|
Težina proizvoda |
850g |
|
Materijal kalupa za šupljine &. Core |
C45, P20, 718, 2738 |
|
Baza kalupa |
C45 |
|
Sistem ubrizgavanja |
Otvorene kapije ili kapije za ventile |
|
Odgovarajuća mašina za ubrizgavanje |
550T |
|
Veličina kalupa |
480x425x670mm |
|
Životni vijek kalupa |
Više od 300,000kom |
Koje su razlike između okruglih i pravokutnih plastičnih kanti?

Plastična kanta za boju uobičajena je posuda u svakodnevnom životu, koja se može koristiti za skladištenje različitih boja boja, premaza i drugih predmeta. Među njima, kružne i pravokutne plastične kante za boju imaju značajne razlike.
Prvo, po izgledu, kružna plastična kanta za boju je kružna, jednakog obima i prečnika, jednostavnog i elegantnog oblika. Pravougaona plastična kanta za boju je četvorougao sa očiglednim uglovima i ivicama, što ga čini čvršćim i izdržljivijim.
Drugo, iz perspektive transporta i skladištenja, kružne plastične kante za boju su relativno lagane, kompaktne veličine i jednostavne za nošenje i skladištenje; Pravokutne plastične kante za boje su pogodnije za slaganje i skladištenje, koje mogu u potpunosti iskoristiti prostor i postići efekat uštede prostora za skladištenje.
Osim toga, iz perspektive upotrebe, zbog nedostatka uglova unutar kružne plastične kante za boju, lakše je sipati i izbaciti boju, premaze i druge predmete, čineći proces rada praktičnijim i efikasnijim. S druge strane, pravougaone plastične kante za boju imaju veću vjerovatnoću da će uzrokovati rupe tokom nanošenja boje i nisu tako glatke kao kružne kante za boju u ispunjavanju zahtjeva za glatko farbanje.
Sve u svemu, kružne plastične kante za boju i pravokutne plastične kante za boju imaju svoje vlastite primjenjive scenarije i karakteristike, te ih je potrebno odabrati prema stvarnim potrebama. Bez obzira na vrstu, oni mogu učiniti naš rad efikasnijim i praktičnijim, te su nezaobilazni pomagači u našem radu.
Dizajn za proizvod &. Mould

Zahtjevi za preciznost za obradu kalupa za pravokutnu kantu
Preciznost obrade pravougaonih kalupa je važno pitanje koje se odnosi na efikasnost proizvodnje i kvalitet proizvoda. Polazeći od pretpostavke da osiguramo sigurnu proizvodnju, trebali bismo se fokusirati na optimizaciju tehnologije i procesa kako bismo poboljšali točnost obrade, osigurali stabilnost i konzistentnost proizvoda. Najzabrinjavajuće pitanje u procesu obrade kalupa za bure je zaptivanje tijela i poklopca bureta. Ako učinak brtvljenja cijevi ne ispunjava zahtjeve, onda je proizvod nekvalifikovan. Slijede naši zahtjevi za preciznost obrade kalupa za farbanje:
1. Potrebna je visoka preciznost, a dimenziona greška ne može biti veća od 0.1 mm kako bi se osigurala sigurnost i kvalitet proizvoda.
2. Prilikom obrade treba obratiti pažnju na izbor materijala i kontrolu kvaliteta kako bi se osigurala tvrdoća i čvrstoća kalupa, kao i glatkoća i ravnost površine.
3. Napredni procesi i oprema kao što su CNC obrada i oprema za sečenje visoke preciznosti treba da budu usvojeni tokom obrade kako bi se poboljšala tačnost i efikasnost obrade.
4. Osoblje za preradu treba da poseduje profesionalne veštine i dobre radne navike, da vodi računa o detaljima i kontroli kvaliteta i da obezbedi bezbednost i kvalitet tokom obrade.
Da li pravokutni kalupi za boje zahtijevaju nitriranje ili toplinsku obradu?
Prilikom izrade pravokutnih kalupa za farbanje, kako bi se poboljšao njihov vijek trajanja i performanse, potrebno je kalupe obraditi. U obradi kalupa široko se koriste dvije metode obrade, nitriranje i toplinska obrada. Međutim, za kalupe za boje, preporučujemo korištenje tehnologije nitriranja za obradu.
Nitriranje je moderna metoda površinske obrade koja može značajno poboljšati tvrdoću, otpornost na habanje i otpornost kalupa na koroziju. U tretmanu nitriranja, površina kalupa je izložena visokoj temperaturi (500-600 stepen) i okolini plinovitog azota, omogućavajući elementu dušika na površini kalupa da prodre u površinski sloj kalupa. Ovo može značajno poboljšati tvrdoću kalupa i značajno povećati otpornost na habanje površine, čvrstoću na pritisak i otpornost na koroziju.
Nasuprot tome, metode termičke obrade izlažu kalupe visokim temperaturama i zračnim sredinama tokom kaljenja, temperiranja i drugih procesa obrade, a na njihove efekte obrade utječu mnogi faktori. Tehnologija nitriranja može preciznije kontrolirati fizička svojstva površine kalupa, poboljšati otpornost kalupa na habanje i koroziju i uvelike produžiti vijek trajanja kalupa.
Ukratko, za obradu kalupa za bojenje, tehnologija nitriranja ima superiorne efekte obrade, što može uvelike smanjiti učestalost zamjene i održavanja kalupa, poboljšati efikasnost proizvodnje poduzeća i smanjiti troškove proizvodnje.
Proba kalupa pravokutnog kalupa za kantu
Paket &. Dostava

Komponente kalupa
Mold Steel

Hot Runner sistem

Standard Parts

Aoxu standardi za obradu kalupa
1) Vanjski mjerač kalupa
Donja površina otvora za montažu vijka je ravna.
Predviđeni su oslonci za zaštitu donje strane mlaznice ili mlaznice koja se ne može ugraditi
2) Resetovanje izbacivanja, povucite jezgro i podignite
Svaka plata ima kalup za otvaranje, obje strane moraju imati blok vodilice, tvrdoća mora dostići 45 stepeni -- 50 stepeni.
Gate ima drugačije na iglu, ali tri ploče kalupa kapije ispred patrone moraju biti ravne u glatku površinu.
3) Hlađenje
Postavljanje utora za brtvljenje prstena treba pripremiti u skladu sa odgovarajućim standardnim veličinom i oblikom obrade, te otvoriti okvir kalupa.
Sve armature zaptivane rashladnom vodom sa o-prstenovima.
4) Opšti sistem za izlivanje (isključujući vruću vodu)
U šablonu se koriste tri tačke kalupa za dasku prije nego što stražnji dio poprečnog presjeka bude trapezoidni ili kružni.
Između krova i ploče mlaznice od oko 10 do 12 mm.
5) Hot Runner sistem
Svaki set grijaćih elemenata treba imati termoelementnu kontrolu, smještaj termoelementa je razuman, kako bi se precizno kontrolirala temperatura.
Rupa za ugradnju šupljine i vruće mlaznice.
6) Dijelovi kalupa, površina za razdvajanje i izduvni prorez
Ako kolona vijaka ima zakošenost, odgovarajući stupac, set stuba ima iskošenje.
Debljina stijenke proizvoda mora biti ujednačena unutar 0.15 mm. Napomena (osim za posebne proizvode)
7) Pakovanje
Izgled kalupa mora biti ofarban u srebrnu boju (kupac ako postoje posebni zahtjevi, u skladu sa ugovorom i tehničkim zahtjevima)
Kalup mora biti upakovan u foliju.
Zašto odabrati nas?
1. Iskusni dizajnerski tim: Preko deset godina iskustva u dizajnu kalupa za plastičnu kantu. Dobar kalup za boju može se dizajnirati prema vašim idejama ili slikama kako bi zadovoljio vaše potrebe;
2. Svi naši pravokutni kalupi za bačve se automatski uklanjaju iz kalupa: zbog njihovog dobrog oblika i kvaliteta, dobili smo visoke pohvale od stranih kupaca;
3. Dizajnirati najrazumniji sistem kanala protoka zasnovan na funkciji delova, koristeći kanale hladnog protoka,
sistemi kanala za vrući protok sa iglom ili sistemi kanala vrućeg protoka sa ventilom;
4. Kalupi po konkurentnim cijenama: Na osnovu zahtjeva za vijek trajanja kalupa i pozicioniranja na tržištu, razviti najkonkurentnije cijene kalupa za plastične kante za smeće;
5. Servis nakon prodaje: Osigurajte besplatne rezervne dijelove u roku od jedne godine. Obezbedite sveobuhvatna tehnička rešenja i doživotno održavanje za sve probleme koji nastanu tokom operacija kalupa kupaca.
Povratne informacije kupaca


