

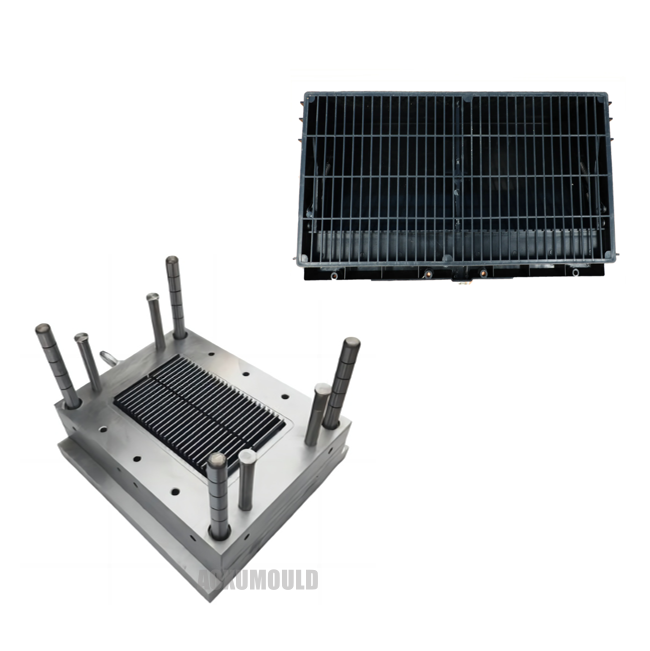
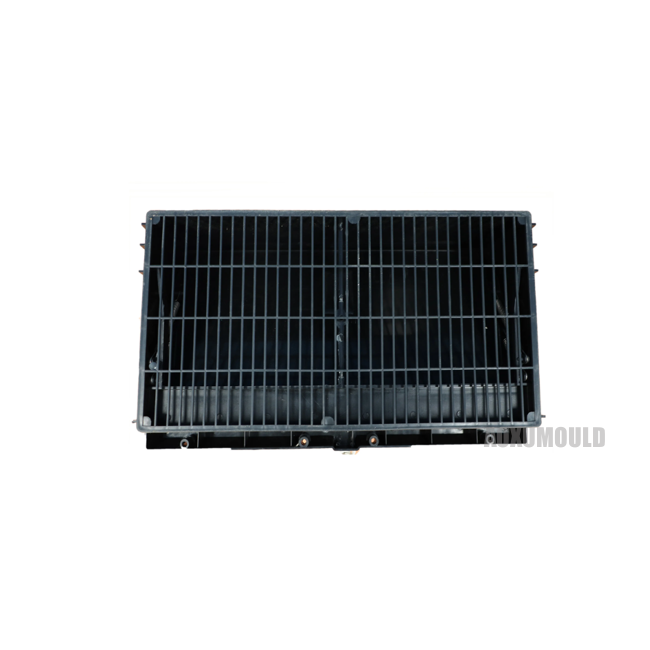
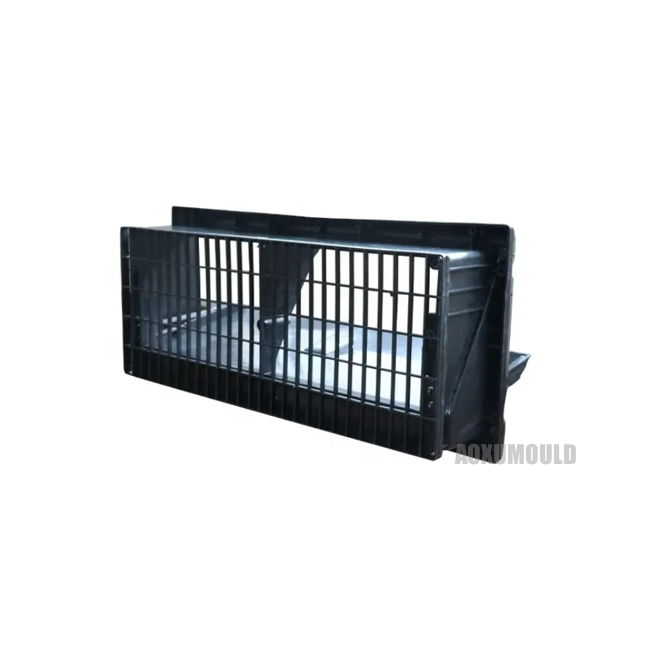
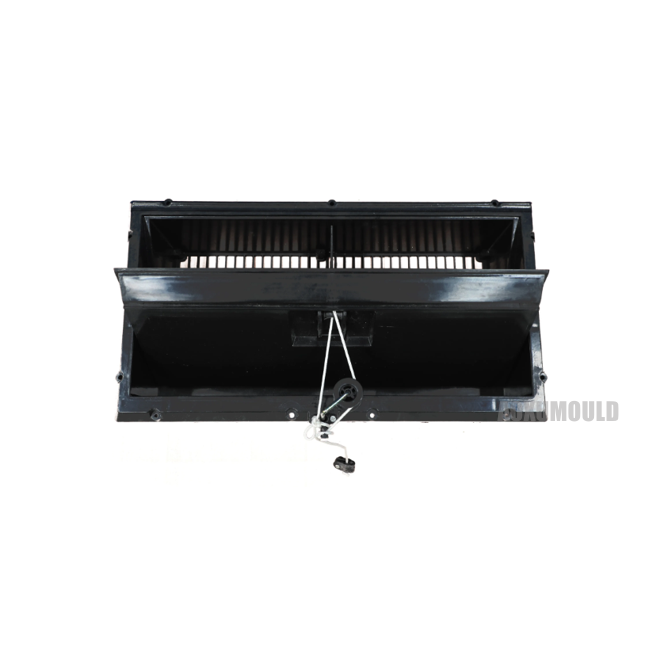
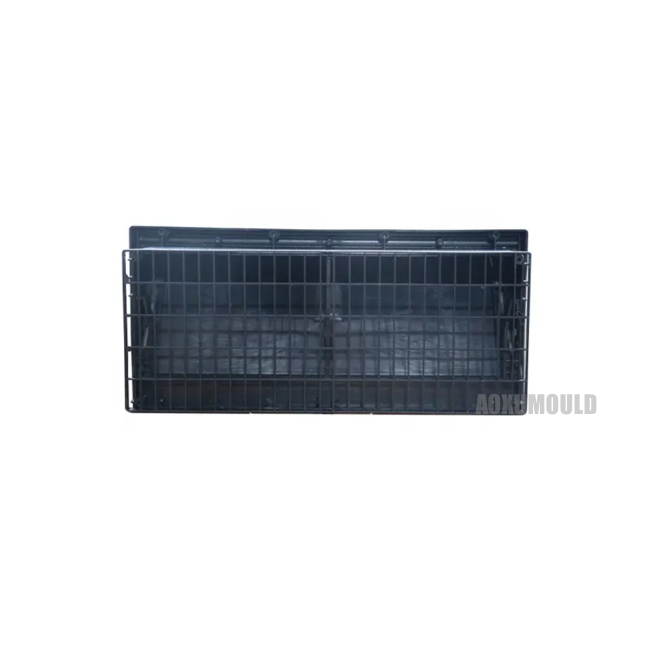
Specifikacije kalupa
|
Ime kalupa |
Plastični dovod zraka |
|
Materijal proizvoda |
PVC + ABS |
|
Veličina proizvoda |
600x300x160mm |
|
Težina proizvoda |
4,5kg |
|
Kalup Materijal za šupljinu i. Jezgro |
P20, 718 |
|
Baza kalupa |
P20, 718H |
|
Sistem ubrizgavanja |
Vrući trkač otvoreni kapije |
|
Prikladna mašina za ubrizgavanje |
550T |
|
Veličina kalupa |
850x480x320mm |
|
Životni vijek kalupa |
Više od 500, 000 kom |
Kako dizajnirati bolji plastični dovod zraka?

1 materijali: visokokvalitetni PVC i ABS materijali s jakim otporom protiv starenja i UV zraka; Ugrađen u rebra, čvrsta i izdržljiva.
2. Zračni brtvi na vrhu i stranama čine da se zrak unosa zatvore kako bi se spriječio ulazak zraka.
3. Ugrađeni zakrivljeni vrata vodili su svjež zrak pravilno na strop kako bi se izbjeglo hladno zračenje na stoku.
4. Jedinstveni dizajn, jednostavan za sastavljanje, može se prevoziti u rasutom stanju, optimizira jačinu transporta i smanjuje troškove slanja.
5. Pametan dizajn, glatka površina, jednostavna za čišćenje, pogodna za brzo čišćenje visokog pritiska.
6. Unos zraka opremljen je mrežom otporno na ptice, koja ima nisku otpornost na vjetar.
7. Širina se može prilagoditi u skladu sa zahtjevima.
KakoTo MakeHigh-QUalityPlastični dovod zraka ?
Proizvodnja plastičnog dovodnog kalupa zahtijeva tehničku stručnost i strpljenje. Kako napraviti visokokvalitetne kalupe? Evo nekih koraka i tehnika:
Prvo odredite dizajn i veličinu plastičnog zraka u dolazu. Dizajnirajte i odredite veličinu kalupa na osnovu potreba i zahtjeva kupca. Prije dizajniranja, funkcija i struktura plastičnog zraka treba smatrati da bi se osiguralo da je dizajn razumljiv i izvediv.
Drugo, odaberite odgovarajuće materijale i procese. Plastični dovod zraka obično se izrađuje od materijala poput ABS ili ABS + PVC. Odaberite visokokvalitetni, otporni na habanje i izdržljive materijale kako biste osigurali uslužni vijek i kvalitet kalupa. U pogledu tehnologije, CNC obrada, ubrizgavanje ili oblikovanje pritiska može se koristiti za osiguravanje tačnosti i stabilnosti proizvodnje kalupa.
Zatim napravite komponente i sastavite kalup. Prema dizajnerskim crtežima i dimenzijama, procesuirajte i izradite različite komponente kalupa, a zatim ih sastavite. Tokom procesa montaže treba se obratiti pažnja na vezu i uklapa se između komponenti kako bi se osigurala stabilnost i tačnost kalupa.
Zatim, provodite testiranje i prilagođavanja. Nakon proizvodnje potrebno je testirati i prilagoditi plijesni da provjeri svoju preciznost i efikasnost. Ako je potrebno, mogu se izvršiti prilagodbe i optimizacije dok se ne postignu zadovoljavajući rezultati.
Konačno, napravite dobar posao u održavanju i održavanju kalupa. Da bi se proširio radni vijek kalupa i održava svoj kvalitet, potrebno je redovno čistiti i održavati kalup. Da biste izbjegli oštećenje ili trošenje u kalup i osigurajte njegovu dugotrajnu stabilnu upotrebu.
Dizajn za proizvod i. Kalup

ThePotpornostEdm FiliPlastični dovod zraka
Električna obrada pražnjenja je proces koji koristi električnu i termičku energiju za uklanjanje materijala, posebno pogodnih za obradu visoke tvrdoće, visokog talište materijala, te za preradu šupljine kalupa, jezgra ili male strukture sa složenim oblicima i potrepcima visokog preciznosti. Za obradu električnog pražnjenja plastičnog ureda zraka, proces se može podijeliti u sljedeće korake:
1. Pripremni rad
Dizajnerski elektrode: Dizajnirajte odgovarajuće elektrode na bazi oblika i veličine kalupa. Materijali elektrode obično se odabiru od bakra ili grafita, jer ovi materijali imaju dobru provodljivost i obradu.
Ugradnja elektroda i radnih komada: Instalirajte elektrode i radne dijelove odvojeno na mašini za obradu električne ispražnjenja i osigurajte da su njihovi relativni položaji tačni.
2. Podesite parametre obrade
Odaberite napajanje impulsa: Odaberite odgovarajuću impulsno napajanje prema zahtjevima za obradu i pretvarajte izmjeničnu struju frekvencije snage u jednosmjerno pulsno strujanje određene frekvencije.
Podesite jaz za pražnjenje: Podesite odgovarajući jaz za pražnjenje kako bi se osiguralo stabilno pražnjenje električne iskre. Veličina razmake za pražnjenje direktno utječe na preciznost obrade i kvalitetu površine.
Odaberite radnu tekućinu: odaberite radnu tekućinu sa izolacijskom svojstvima, poput kerozine ili specijaliziranog tekućinskog obrade električnog pražnjenja. Funkcija radne tekućine je hlađenje, uklanjanje čipova i izolacija.
3. Proces obrade
Ispuštanje impulsa: Kada napon iznese napon podešenja tečnog medija u jazu, tečni medij se razgrađuje po najnižoj čvrstoći izolacije, generirajući iskrčajući pražnjenje. Temperatura u prostoru za pražnjenje može odmah dostići 10000-12000 stepen C, što izaziva lokalno topljenje, pa čak i isparavanje metala na površini radnog komada i elektrode.
Uklanjanje materijala: Nakon pražnjenja pulsa, napon između dva pola naglo pada na nulu, a tekući medij u jazniku odmah se vraća u izolacijsku državu, čekajući sljedeći pražnjenje. Višestrukim pulsnim prazninama, materijal za obradu se postepeno uklanja za oblikovanje željenog oblika i veličine.
4. Precizna obrada i površinski tretman
Precizna obrada: gruba obrada, polu preciznost obrada i precizna obrada vrše se po potrebi za postizanje potrebne dimenzijske tačnosti i grubosti površine. Električna obrada pražnjenja može prelaziti između različitih faza obrade pomoću električnih parametara.
Površinski tretman: poljski i ojačati površinu obrađenog kalupa za poboljšanje svog servisnog vijeka i kvalitete površine.
5. Inspekcija i uklanjanje pogrešaka
Dimenzionalna inspekcija: Koristite koordinatnu mjernu mašinu ili druge mjerne alate za pregled dimenzija kalupa kako biste osigurali poštivanje zahtjeva za dizajn.
Probni kalup: Provedite probni kalup za provjeru utjecaja kalupa i kvalitetu plastičnog proizvoda i izvršiti podešavanja i ispravke ako je potrebno.
Paketa i. Dostava

Komponente kalupa
Čelik kalupa

Hot Runner sistem

Standardni dijelovi

FAQ
Povratne informacije kupaca


